
ആമുഖം
പാക്കിംഗ് ടേപ്പ് പരാജയപ്പെടുന്നത് സാധാരണയായി ഏറ്റവും മോശം സമയത്താണ് ശ്രദ്ധിക്കപ്പെടുന്നത്: കാർട്ടൺ ഇതിനകം പായ്ക്ക് ചെയ്തിട്ടുണ്ടാകും, ഷിപ്പ് ചെയ്തിട്ടുണ്ടാകും, സ്റ്റാക്ക് ചെയ്തിട്ടുണ്ടാകും, അല്ലെങ്കിൽ ഡെലിവറി ചെയ്തിട്ടുണ്ടാകും. ടേപ്പ് കാർട്ടണിൽ നിന്ന് അടർന്നുപോകാം, അരികുകൾ പൊങ്ങാം, പിളരാം, ഒട്ടിപ്പിടിക്കൽ നഷ്ടപ്പെടാം, അല്ലെങ്കിൽ ആദ്യം സുരക്ഷിതമായി കാണപ്പെടുകയും പിന്നീട് പരാജയപ്പെടുകയും ചെയ്യാം.
ആദ്യപടി ശക്തമായ ടേപ്പ് യാന്ത്രികമായി വാങ്ങുക എന്നതല്ല. ടേപ്പ്, പശ, കാർട്ടൺ ഉപരിതലം, പ്രയോഗ മർദ്ദം, താപനില, ഈർപ്പം, ഉപകരണ ക്രമീകരണങ്ങൾ, അല്ലെങ്കിൽ കാർട്ടൺ തന്നെ എന്നിവയാൽ സീൽ പരാജയപ്പെടാൻ സാധ്യതയുണ്ട്.
പരാജയ പാറ്റേൺ മനസ്സിലാക്കുന്നത് ട്രബിൾഷൂട്ടിംഗ് വളരെ വേഗത്തിലാക്കുന്നു. കാർട്ടൺ സീലിംഗ് സംബന്ധിച്ച ഏറ്റവും സാധാരണമായ പ്രശ്നങ്ങളും അവ പരിഹരിക്കാനുള്ള പ്രായോഗിക വഴികളും ഈ ഗൈഡ് വിശദീകരിക്കുന്നു.
1. ടേപ്പ് കാർട്ടണിൽ നിന്ന് അടർന്നു പോകുന്നു.
ടേപ്പ് കാർട്ടണിൽ നിന്ന് വൃത്തിയായി വേർപെടുമ്പോൾ, ആദ്യം സംശയിക്കപ്പെടുന്ന കാര്യങ്ങൾ ഉപരിതല അവസ്ഥ, പശ അനുയോജ്യത, പ്രയോഗ മർദ്ദം, താപനില എന്നിവയാണ്.
പൊടിയും അയഞ്ഞ നാരുകളും പശയെ കോറഗേറ്റഡ് പ്രതലവുമായി മതിയായ സമ്പർക്കം പുലർത്തുന്നതിൽ നിന്ന് തടയും. ഈർപ്പവും ഘനീഭവിക്കലും മറ്റൊരു തടസ്സം സൃഷ്ടിച്ചേക്കാം. കുറഞ്ഞ പ്രയോഗ താപനിലയും പശയുടെ നനവ് കുറയ്ക്കും, പ്രത്യേകിച്ച് കാർട്ടൺ അല്ലെങ്കിൽ ടേപ്പ് തണുത്തതായിരിക്കുമ്പോൾ.
പരിഹാരം: വൃത്തിയുള്ളതും ഉണങ്ങിയതുമായ കാർട്ടണുകൾ ഉപയോഗിക്കുക, പ്രയോഗ താപനില പരിശോധിക്കുക, ആവശ്യത്തിന് മർദ്ദം പ്രയോഗിക്കുക, കാർട്ടണിനും പരിസ്ഥിതിക്കും അനുയോജ്യമായ ഒരു പശ സംവിധാനം തിരഞ്ഞെടുക്കുക.
2. അരികുകളിൽ ടേപ്പ് ലിഫ്റ്റുകൾ
കാർട്ടൺ സൂക്ഷിച്ചുവെച്ചതിനു ശേഷമോ അല്ലെങ്കിൽ കുറച്ചു കാലത്തേക്ക് കൊണ്ടുപോയിക്കഴിഞ്ഞതിനു ശേഷമോ ചിലപ്പോൾ ഫ്ലാഗിംഗ് എന്ന് വിളിക്കപ്പെടുന്ന എഡ്ജ് ലിഫ്റ്റിംഗ് പ്രത്യക്ഷപ്പെടാറുണ്ട്. ഇത് പശ ക്രീപ്പ്, മോശം പ്രാരംഭ സമ്പർക്കം, അമിതമായ കാർട്ടൺ ഫ്ലാപ്പ് ടെൻഷൻ അല്ലെങ്കിൽ പാരിസ്ഥിതിക സാഹചര്യങ്ങൾക്ക് അനുയോജ്യമല്ലാത്ത ടേപ്പ് എന്നിവ സൂചിപ്പിക്കാം.
ചൂടിന് മർദ്ദ-സെൻസിറ്റീവ് പശ മൃദുവാക്കാൻ കഴിയും, ഇത് ടേപ്പിന്റെ അറ്റം തുടർച്ചയായ സമ്മർദ്ദത്തിൽ ചലിക്കാൻ അനുവദിക്കുന്നു. ഈർപ്പം കാർട്ടൺ പ്രതലത്തെ ദുർബലപ്പെടുത്തുകയും സീലിന്റെ സ്ഥിരത കുറയുകയും ചെയ്യും.
പരിഹാരം: താപനില പരിധി, കാർട്ടൺ നിർമ്മാണം, ടേപ്പ് ഗ്രേഡ്, സീലിംഗ് മർദ്ദം എന്നിവ വിലയിരുത്തുക. ചൂട് എക്സ്പോഷറിന് ശേഷം പരാജയം സംഭവിക്കുകയാണെങ്കിൽ, മറ്റൊരു ലെയർ ചേർക്കുന്നതിനുപകരം യഥാർത്ഥ സേവന സാഹചര്യങ്ങൾക്കായി രൂപപ്പെടുത്തിയ ഒരു ടേപ്പ് പരിശോധിക്കുക.
3. പുനരുപയോഗിച്ച കാർട്ടണുകളിൽ ടേപ്പ് പറ്റിപ്പിടിക്കുന്നില്ല.
റീസൈക്കിൾ ചെയ്ത കോറഗേറ്റഡ് ബോർഡിന് വിർജിൻ-ഫൈബർ ബോർഡിൽ നിന്ന് വ്യത്യസ്തമായ ഉപരിതല ഘടനയും ഫൈബർ ഘടനയും ഉണ്ടായിരിക്കാം. ഇത് കൂടുതൽ അയഞ്ഞ നാരുകളോ പൊടിയോ വഹിക്കാനും സാധ്യതയുണ്ട്.
പശയ്ക്ക് കാർട്ടൺ പ്രതലവുമായി അടുത്ത സമ്പർക്കം ആവശ്യമാണ്. പശയ്ക്കും ബോർഡിനും ഇടയിൽ പൊടിയോ അയഞ്ഞ നാരുകളോ അടിഞ്ഞുകൂടിയാൽ, ഫലപ്രദമായ ബോണ്ടിംഗ് ഏരിയ കുറയും.
പരിഹാരം: നിങ്ങൾ ഉപയോഗിക്കുന്ന പുനരുപയോഗിച്ച കാർട്ടൺ ഗ്രേഡിൽ നേരിട്ട് ടേപ്പ് പരീക്ഷിക്കുക. കാർട്ടണുകൾ വരണ്ടതും വൃത്തിയുള്ളതുമായി സൂക്ഷിക്കുക, ഉൽപാദന സാഹചര്യങ്ങളിൽ ടേപ്പ് പ്രകടനം താരതമ്യം ചെയ്യുക. ഒരു കാർട്ടൺ ഗ്രേഡിൽ പ്രവർത്തിക്കുന്ന ടേപ്പ് മറ്റൊന്നിൽ സമാനമായി പ്രവർത്തിക്കുമെന്ന് കരുതരുത്.
4. തണുത്ത കാലാവസ്ഥയിൽ ടേപ്പ് പരാജയപ്പെടുന്നു
ടേപ്പ് പ്രയോഗിക്കുമ്പോൾ ഒട്ടിപ്പിടിക്കുന്നതായി തോന്നിയേക്കാം, പക്ഷേ കാർട്ടൺ തണുത്ത അന്തരീക്ഷത്തിലേക്ക് പ്രവേശിച്ചതിനുശേഷം പിന്നീട് പരാജയപ്പെടും. കുറഞ്ഞ താപനില പശയുടെ വഴക്കവും പ്രാരംഭ പിടിയും കുറയ്ക്കും, ഇത് പശ കാർട്ടൺ പ്രതലത്തിലേക്ക് ഒഴുകുന്നത് ബുദ്ധിമുട്ടാക്കുന്നു.
റഫ്രിജറേറ്റഡ് ലോജിസ്റ്റിക്സ്, വിന്റർ ഷിപ്പിംഗ്, കോൾഡ് സ്റ്റോറേജ്, താപനില നിയന്ത്രിത പരിതസ്ഥിതികൾക്കിടയിൽ സഞ്ചരിക്കുന്ന ഉൽപ്പന്നങ്ങൾ എന്നിവയ്ക്ക് ഇത് പ്രത്യേകിച്ചും പ്രസക്തമാണ്.
പരിഹാരം: പ്രയോഗ താപനിലയും സേവന താപനിലയും തമ്മിൽ വേർതിരിച്ചറിയുക. ബോണ്ടിംഗിന് ശേഷം ഒരു ടേപ്പ് കുറഞ്ഞ താപനിലയെ സഹിച്ചേക്കാം, പക്ഷേ പ്രയോഗിക്കുമ്പോൾ ഇപ്പോഴും അനുയോജ്യമായ താപനില ആവശ്യമാണ്. യഥാർത്ഥ കോൾഡ്-ചെയിൻ സാഹചര്യങ്ങളിൽ പൂർണ്ണമായ സീലിംഗ് പ്രക്രിയ പരിശോധിക്കുക.
5. ചൂടിലോ ഉയർന്ന ആർദ്രതയിലോ ടേപ്പ് പരാജയപ്പെടുന്നു.
ചൂടും ഈർപ്പവും രണ്ട് വ്യത്യസ്ത പ്രശ്നങ്ങൾ സൃഷ്ടിച്ചേക്കാം. ചൂട് പശയെ മൃദുവാക്കുകയും ഇഴയുന്നത് വർദ്ധിപ്പിക്കുകയും ചെയ്യും, അതേസമയം ഈർപ്പം പശ സമ്പർക്കത്തെയും കോറഗേറ്റഡ് ബോർഡിന്റെ ശക്തിയെയും ബാധിക്കും.
എയർ കണ്ടീഷൻ ചെയ്ത പാക്കിംഗ് റൂമിൽ വിജയകരമായി അടച്ചുവെച്ച ഒരു കാർട്ടണിന് ഷിപ്പിംഗ് കണ്ടെയ്നറിനുള്ളിൽ വളരെ വ്യത്യസ്തമായ അവസ്ഥകൾ അനുഭവപ്പെടാം. ടേപ്പ് പ്രയോഗിച്ചതിന് തൊട്ടുപിന്നാലെയല്ല, സംഭരണത്തിന് ശേഷമാണ് ഉയർത്താൻ തുടങ്ങിയാൽ, പാരിസ്ഥിതിക ആഘാതം അന്വേഷിക്കണം.
പരിഹാരം: വിതരണ ശൃംഖലയിലെ പരമാവധി താപനില, ഈർപ്പം, സംഭരണ കാലയളവ് എന്നിവ തിരിച്ചറിയുക. ആ അവസ്ഥകൾക്കായി രൂപകൽപ്പന ചെയ്ത ഒരു പശ ഗ്രേഡ് തിരഞ്ഞെടുക്കുക, ത്വരിതപ്പെടുത്തിയ അല്ലെങ്കിൽ യഥാർത്ഥ പരിശോധനയിലൂടെ ഫലം പരിശോധിക്കുക.
6. ടേപ്പ് പിളരുകയോ കീറുകയോ ചെയ്യുന്നു
ടേപ്പ് കാർട്ടണിൽ നിന്ന് വേർപെടുന്നതിനുപകരം അതിന്റെ നീളത്തിൽ കീറുകയാണെങ്കിൽ, പ്രശ്നം ഫിലിം ശക്തി, ടേപ്പ് കനം, ഡിസ്പെൻസർ ടെൻഷൻ അല്ലെങ്കിൽ അമിതമായ മെക്കാനിക്കൽ സമ്മർദ്ദം എന്നിവയുമായി ബന്ധപ്പെട്ടതാകാം.
വലുതോ ഭാരമുള്ളതോ ആയ കാർട്ടണുകൾ ക്ലോഷറിൽ ഗണ്യമായ ഭാരം ചെലുത്തും. കൈകാര്യം ചെയ്യുമ്പോൾ കാർട്ടൺ വളയുകയാണെങ്കിൽ, ടേപ്പ് ഉദ്ദേശിച്ചതിലും കൂടുതൽ ഘടനാപരമായ സമ്മർദ്ദം വഹിക്കാൻ ആവശ്യപ്പെട്ടേക്കാം.
പരിഹാരം: ടേപ്പ് ടെൻസൈൽ പ്രകടനം, ഫിലിം കനം, ഡിസ്പെൻസർ ക്രമീകരണങ്ങൾ, കാർട്ടൺ നിർമ്മാണം എന്നിവ പരിശോധിക്കുക.കനത്ത പാക്കേജിംഗ്, കൂടുതൽ ശക്തമായ ഒരു ടേപ്പ് നിർമ്മാണമോ അല്ലെങ്കിൽ ശക്തിപ്പെടുത്തിയ സീലിംഗ് സൊല്യൂഷനോ പരിഗണിക്കുക.
7. ടേപ്പ് പറ്റിപ്പിടിച്ചിരിക്കുന്നു, പക്ഷേ കാർട്ടൺ ഇപ്പോഴും തുറക്കുന്നു.
എല്ലാ കാർട്ടൺ തുറക്കലും ടേപ്പ് പരാജയമാകണമെന്നില്ല. കാർട്ടൺ ഫ്ലാപ്പുകൾ വേർപെടുമ്പോൾ ടേപ്പ് ഘടിപ്പിച്ചിരിക്കുകയാണെങ്കിൽ, മൂലകാരണം കാർട്ടൺ ഡിസൈൻ, തെറ്റായ ഫ്ലാപ്പ് ഓവർലാപ്പ്, മോശം പൂരിപ്പിക്കൽ അല്ലെങ്കിൽ അമിതമായ ആന്തരിക മർദ്ദം എന്നിവയായിരിക്കാം.
അതുപോലെ, ടേപ്പ് പേപ്പർബോർഡിന്റെ ഒരു പാളി വലിച്ചെടുക്കുകയാണെങ്കിൽ, പശ യഥാർത്ഥത്തിൽ കാർട്ടൺ പ്രതലത്തേക്കാൾ ശക്തമായിരിക്കാം. ബോർഡ് തന്നെ ദുർബലമോ കേടായതോ ആകാം.
പരിഹാരം: ടേപ്പ് മാറ്റുന്നതിനുമുമ്പ് പൂർണ്ണമായ പരാജയ പാറ്റേൺ പരിശോധിക്കുക. കാർട്ടൺ ഗ്രേഡ്, ഫ്ലാപ്പ് ജ്യാമിതി, ഫിൽ ലെവൽ, കംപ്രഷൻ പ്രതിരോധം എന്നിവ പരിശോധിക്കുക.
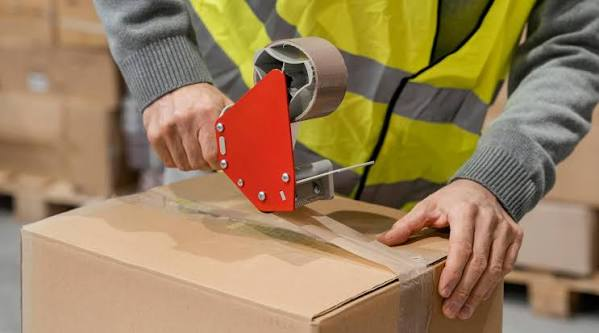
8. മോശം പ്രയോഗം നല്ല ടേപ്പ് പരാജയപ്പെടാൻ കാരണമാകും.
മർദ്ദ-സെൻസിറ്റീവ് പാക്കിംഗ് ടേപ്പ് കാർട്ടണുമായി മതിയായ സമ്പർക്കം ആവശ്യമാണ്. ടേപ്പ് വളരെ വേഗത്തിൽ പ്രയോഗിക്കുക, ടേപ്പ് ഉപരിതലത്തിൽ അമർത്താതിരിക്കുക, തേഞ്ഞ ഡിസ്പെൻസർ റോളർ ഉപയോഗിക്കുക, അല്ലെങ്കിൽ പൊടിയിലും ഈർപ്പത്തിലും ടേപ്പ് പ്രയോഗിക്കുക എന്നിവയെല്ലാം സീൽ വിശ്വാസ്യത കുറയ്ക്കും.
ഓട്ടോമേറ്റഡ് പ്രവർത്തനങ്ങളിൽ, തെറ്റായ റോളർ മർദ്ദം, മെഷീൻ വേഗത, ടേപ്പ് ടെൻഷൻ അല്ലെങ്കിൽ കട്ടിംഗ് ക്രമീകരണങ്ങൾ എന്നിവയും പ്രകടനത്തെ ബാധിച്ചേക്കാം.
പരിഹാരം: ആപ്ലിക്കേഷൻ പ്രക്രിയ സ്റ്റാൻഡേർഡ് ചെയ്യുക. ഓപ്പറേറ്റർമാരെ പരിശീലിപ്പിക്കുക, ഡിസ്പെൻസറുകൾ പരിപാലിക്കുക, മെഷീൻ ക്രമീകരണങ്ങൾ പരിശോധിക്കുക. ടേപ്പ് സ്പെസിഫിക്കേഷൻ പോലെ തന്നെ പ്രധാനമാണ് ഒരു സ്ഥിരതയുള്ള പ്രക്രിയ.
ഒരു പ്രായോഗിക പ്രശ്നപരിഹാര പട്ടിക
ടേപ്പ് ഉടനടി അടർന്നുപോയാൽ, ഉപരിതല വൃത്തി, താപനില, മർദ്ദം, പശ അനുയോജ്യത എന്നിവ പരിശോധിക്കുക.
സംഭരണത്തിനുശേഷം അരികുകൾ പൊങ്ങുകയാണെങ്കിൽ, ചൂട്, ഈർപ്പം, പശ ക്രീപ്പ്, കാർട്ടൺ ഫ്ലാപ്പ് ടെൻഷൻ എന്നിവ പരിശോധിക്കുക.
ടേപ്പ് കീറുകയാണെങ്കിൽ, ഫിലിം ശക്തി, കനം, ഡിസ്പെൻസർ ടെൻഷൻ, കാർട്ടൺ സ്ട്രെസ് എന്നിവ പരിശോധിക്കുക.
ടേപ്പ് ഘടിപ്പിച്ചിരിക്കുമ്പോൾ കാർട്ടൺ തുറക്കുകയാണെങ്കിൽ, കാർട്ടൺ, ഫ്ലാപ്പ് ഓവർലാപ്പ്, ഫിൽ ലെവൽ, ബോർഡ് ബലം എന്നിവ പരിശോധിക്കുക.
തണുത്ത കാലാവസ്ഥയിൽ മാത്രമേ പരാജയം സംഭവിക്കുകയുള്ളൂവെങ്കിൽ, പ്രയോഗ താപനിലയും തണുത്ത പ്രകടന ആവശ്യകതകളും വിലയിരുത്തുക.
അന്താരാഷ്ട്ര ഷിപ്പിംഗിന് ശേഷം മാത്രമേ പരാജയം സംഭവിക്കുകയുള്ളൂവെങ്കിൽ, പരിശോധനയിൽ പ്രതീക്ഷിക്കുന്ന താപനില, ഈർപ്പം, വൈബ്രേഷൻ, സംഭരണ അവസ്ഥകൾ എന്നിവ പുനർനിർമ്മിക്കുക.
തീരുമാനം
പാക്കിംഗ് ടേപ്പ് പരാജയപ്പെടുന്നത് ഒരു ഘടകം കൊണ്ട് മാത്രം സംഭവിക്കുന്ന ഒരു അപൂർവ സംഭവമാണ്.ടേപ്പ്, പശ, കാർട്ടൺ, ആപ്ലിക്കേഷൻ പ്രക്രിയ, ഷിപ്പിംഗ് പരിസ്ഥിതി എന്നിവ ഒരു സീലിംഗ് സംവിധാനമായി മാറുന്നു.
ആവർത്തിച്ചുള്ള പരാജയങ്ങൾ പരിഹരിക്കാനുള്ള ഏറ്റവും വേഗതയേറിയ മാർഗം ആദ്യം സീൽ എങ്ങനെ പരാജയപ്പെട്ടുവെന്ന് തിരിച്ചറിയുക, തുടർന്ന് ഏറ്റവും സാധ്യതയുള്ള കാരണം കണ്ടെത്തുക എന്നതാണ്. യഥാർത്ഥ കാർട്ടണും ഷിപ്പിംഗ് അവസ്ഥകളും പരിശോധിക്കുന്നതിലൂടെ, വാങ്ങുന്നവർക്ക് അനാവശ്യമായ മെറ്റീരിയൽ അപ്ഗ്രേഡുകൾ ഒഴിവാക്കാനും വിശ്വസനീയമായ പ്രകടനം നൽകുന്ന ഒരു പാക്കിംഗ് ടേപ്പ് സ്പെസിഫിക്കേഷൻ തിരഞ്ഞെടുക്കാനും കഴിയും.
നിർമ്മാതാക്കൾക്കും ഉയർന്ന അളവിലുള്ള പാക്കേജിംഗ് ഉപയോക്താക്കൾക്കും, വിതരണക്കാരുടെ പിന്തുണയും വിലപ്പെട്ടതാണ്.https://www.zhuorigroup.com/about-us/ഫിലിം, പശ, കനം, വീതി, റോൾ ഫോർമാറ്റ്, പ്രയോഗ രീതി എന്നിവ യഥാർത്ഥ പാക്കേജിംഗ് ആവശ്യകതകളുമായി പൊരുത്തപ്പെടുത്താൻ ഒരു യോഗ്യതയുള്ള ടേപ്പ് നിർമ്മാതാവിന് സഹായിക്കാനാകും.
പോസ്റ്റ് സമയം: സെപ്റ്റംബർ-18-2026


